Výber triedy nehrdzavejúcej ocele pre uzatváracie ventily
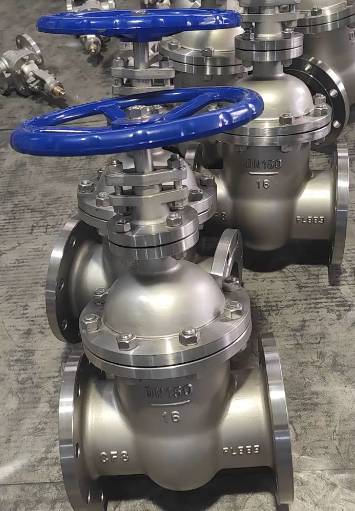
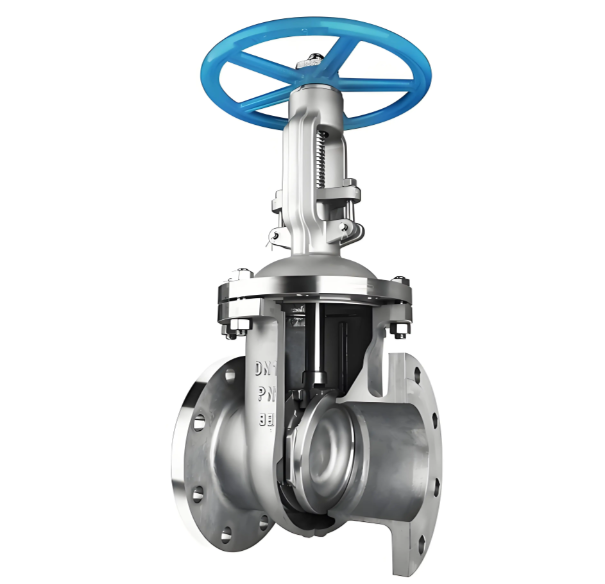
Výber triedy materiálu preVentily z nehrdzavejúcej ocele Výber triedy materiálu pre posúvače z nehrdzavejúcej ocele je určený charakteristikami média spolu s teplotnými a tlakovými prevádzkovými podmienkami. Nižšie sú uvedené tri široko používané druhy odliatkov:
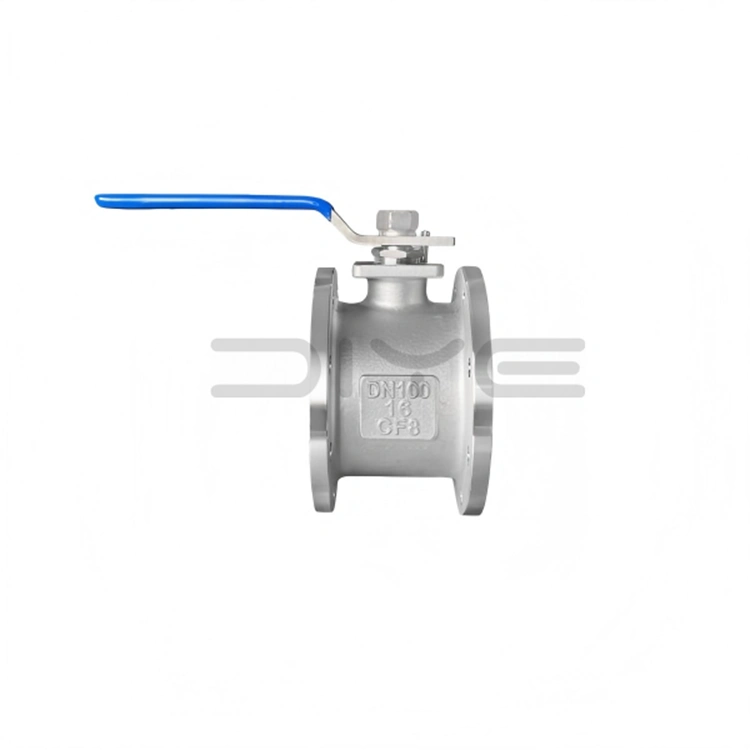
CF8 (304 nehrdzavejúca oceľ):Vhodné pre mierne korozívne médiá, ako je zriedená kyselina dusičná a organické kyseliny. Odoláva prevádzkovým teplotám až do 400 °C a poskytuje nákladovo najefektívnejší výkon.
CF8M (316 nehrdzavejúca oceľ):Navrhnuté pre stredne korozívne služby vrátane zriedenej kyseliny sírovej, kyseliny fosforečnej a morskej vody. Jeho maximálna prevádzková teplota dosahuje 450 °C; pridanie molybdénu výrazne zlepšuje odolnosť proti bodovej korózii.
CF3M (ultra-nízkouhlíková 316L nehrdzavejúca oceľ):Uprednostňuje sa pre zvárané zostavy. Jeho obsah uhlíka je udržiavaný pod 0,03 %, čo účinne zabraňuje medzikryštalickej korózii v oblastiach ovplyvnených teplom zvaru.
Pre špeciálne prevádzkové podmienky sú k dispozícii alternatívne triedy:
CF8C (347 nehrdzavejúca oceľ):Prídavok nióbu stabilizuje uhlík a poskytuje vynikajúcu odolnosť proti vysokoteplotnej medzikryštalickej korózii.
CN7M (zliatina 20):Špeciálne vyvinutý pre použitie s horúcou koncentrovanou kyselinou sírovou.
Postup pri výbere platovej triedy:
Potvrďte typ a koncentráciu procesného média
Pozrite si príručky odolnosti proti korózii, aby ste si overili kompatibilitu kandidátskych tried s koróziou
Definujte parametre prevádzkovej teploty a tlaku
Dokončite stupeň, ktorý spĺňa požiadavky na koróziu aj tlak a teplotu
Charakteristiky odlievania a obrábaniaVentily z nehrdzavejúcej ocelePostup odlievania posúvačov z nehrdzavejúcej ocele sa podstatne líši od posúvadiel z uhlíkovej ocele.
Nerezová oceľ vykazuje horšiu tekutosť roztaveného kovu v porovnaní s uhlíkovou oceľou. Teplota liatia sa musí zvýšiť o 50-80°C, aby sa dosiahlo úplné vyplnenie formy; nadmerná teplota však spôsobuje hrubozrnnú štruktúru a zníženú mechanickú pevnosť.
Nerezová oceľ sa tiež vyznačuje približne 1,5-krát vyšším zmršťovaním ako uhlíková oceľ. Väčšie stúpačky sú preto povinné pri konštrukcii vtokového systému na zmiernenie závažných zmršťovacích dutín. Počas odlievania sa tvoria tvrdšie povrchové usadeniny, čím je vytriasanie a brúsenie náročnejšie na prácu.
Pri obrábacích operáciách sa nehrdzavejúca oceľ vyznačuje zlou obrobiteľnosťou a silným sklonom k mechanickému spevneniu, čo urýchľuje opotrebovanie nástroja. Praktické protiopatrenia zahŕňajú použitie rezných nástrojov zo slinutého karbidu série YG, zníženie reznej rýchlosti na 60 – 70 % typických hodnôt pre uhlíkovú oceľ a použitie vyšších rýchlostí posuvu, aby sa zabránilo zotrvaniu nástroja na povrchových vrstvách spevnených opracovaním.
Osobitná pozornosť by sa mala venovať tvrdému návaru tesniacich plôch. Nezodpovedajúce koeficienty tepelnej rozťažnosti medzi základným kovom z nehrdzavejúcej ocele a stelitovými tvrdonávarmi môžu spôsobiť zvyškové napätie a deformáciu komponentov po zváraní. Povrchová úprava a pasivácia pre uzatváracie ventily z nehrdzavejúcej ocele Napriek vnútornej odolnosti nehrdzavejúcej ocele voči korózii zostáva správna povrchová úprava a pasivácia rozhodujúce pre spoľahlivú životnosť.
Vnútorná povrchová úprava:
Vnútorné prietokové cesty sú čistené otryskaním, aby sa odstránili okuje a zvyškový piesok. Komponenty sa potom ošetria zmiešaným pasivačným roztokom kyseliny dusičnej a fluorovodíkovej. Táto úprava eliminuje povrchovú kontamináciu voľným železom a vytvára jednotný, hustý pasívny film z oxidu chrómu s hrúbkou 2-5 nm – bariéru jadra poskytujúcu ochranu proti korózii.
Kvalita pasivácie sa overuje pomocou testu modrých škvŕn: na povrch sa nanesie testovací roztok (ferikyanid draselný plus kyselina dusičná). Úspešný výsledok nevykazuje žiadne modré sfarbenie do 30 sekúnd; modré škvrny označujú zvyškovú kontamináciu voľným železom.
Vonkajšia povrchová úprava:
Normálne nerezové posúvače nevyžadujú vonkajší náter vďaka dobrej odolnosti voči atmosférickej korózii. Keď projektové špecifikácie vyžadujú označovanie lakom, musí sa najskôr aplikovať epoxidový základný náter, aby sa prekonala slabá priľnavosť farby na hladkých povrchoch z nehrdzavejúcej ocele, a potom musí byť nanesený vrchný náter.
Tesniace čelá príruby sú potiahnuté antikoróznym mazivom na dočasnú ochranu počas prepravy a skladovania, pričom sa vyhýbajú povrchovým hrdzavým bodom, ktoré by ohrozili tesniaci výkon.
Súvisiace správy
- Čo je kovaný oceľový uzatvárací ventil a ako podporuje spoľahlivé riadenie priemyselného prietoku?
- Prírubové Y sitko z nehrdzavejúcej ocele ANSI 150LB pre spoľahlivú filtráciu potrubia
- Kompletný testovací proces guľového ventilu z nehrdzavejúcej ocele | Štandardná kontrola a zabezpečenie kvality
- Sanitárny 3-dielny škrtiaci ventil pre hygienické systémy kontroly tekutín
- Trendy spätného ventilu v modernom hygienickom spracovaní tekutín
- Dvojdielny prírubový guľový ventil: Konštrukčné princípy, pravidlá inštalácie a aplikačné obmedzenia
Nechajte mi správu